

Вибір aмонтажна машина з терморозривомзалежить від алюмінієвого профілю, поліамідної стрічки, обсягу виробництва та необхідного рівня автоматизації.Правильна машина повинна відповідати фактичній конструкції профілю та процесу складання.
Для термічно розбитих алюмінієвих профілів основні процесивключають накатку профілю, вставку поліамідної смуги, прокатку та гофрування. Кожен крок впливає на остаточне механічне з’єднання алюмінієвих профілів із термоізоляційною стрічкою.
1. Почніть з алюмінієвого профілю
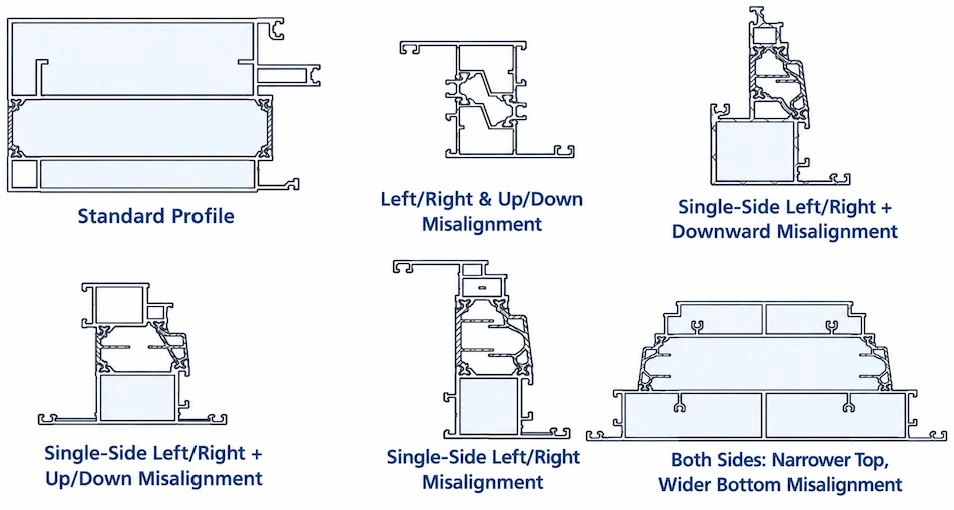
Профіль - це перший фактор, який слід враховувати.
Перевірте:
Розміри та геометрія профілю
Розміри паза
Положення накатки
Довжина профілю
Специфікація поліамідної стрічки
Різні конструкції профілів можуть потребувати різних кріплень, позиціонування та обробки. Якщо ви виробляєте кілька типів профілю, вибирайте верстат, який дозволяє налаштувати основні параметри для різних профілів.
2. Перевірте поліамідну стрічку
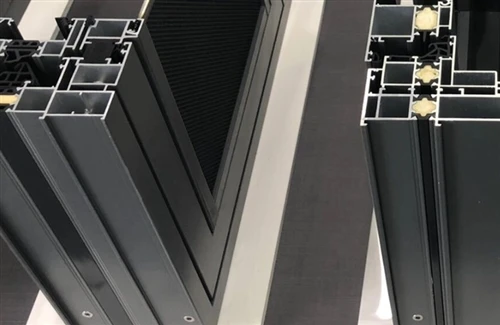
Теплоізоляційна смуга повинна збігатися з профільним пазом.
До важливих факторів належать:
Ширина і висота смуги
Форма смужки
Смуговий матеріал
Розміри паза
Поліамідні стрічки PA66зазвичай використовуються в терморозривних алюмінієвих профілях. Машина повинна забезпечувати стабільну подачу та вставлення смуги, утримуючи смугу в правильному місці в профілі.
Якщо ви використовуєте інші специфікації стрічки, переконайтеся, що машину можна налаштувати для необхідних розмірів.
3. Розгляньте процес накатки
Перед вставкою планки виконується накатка. Внутрішні канавки алюмінієвого профілю зубчасті або зубчасті для покращення механічного зчеплення з поліамідною стрічкою.
Вибираючи монтажний верстат з терморозривом, враховуйте:
Регулювання глибини накатки
Кількість і розташування накаток
Точність позиціонування профілю
Перехідний спосіб
Чи можна обробити обидві сторони без повороту профілю вручну
Для більшого-об’ємного виробництва накатка з ЧПК забезпечує послідовнішу обробку та легше керувати параметрами.
4. Виберіть правильну конфігурацію прокатки та обтиску

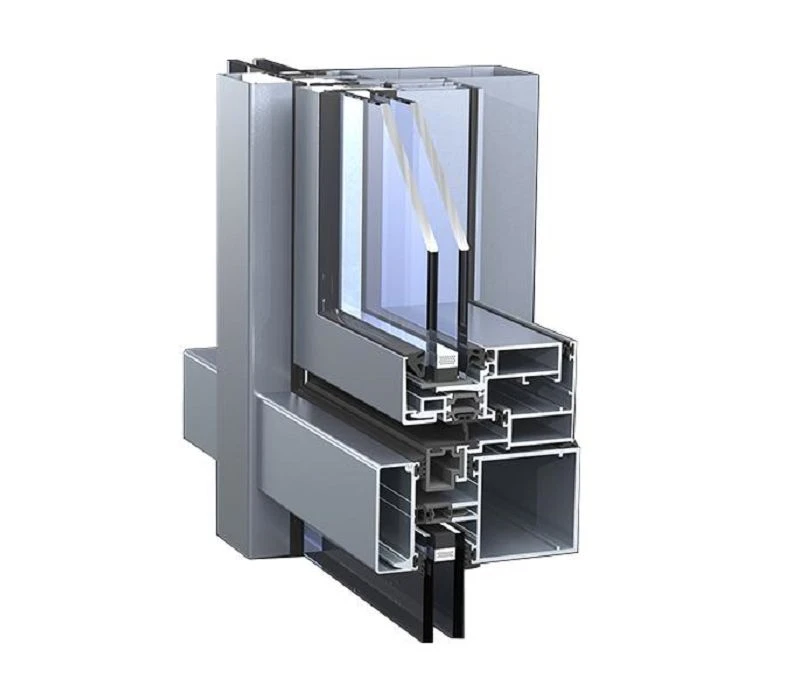
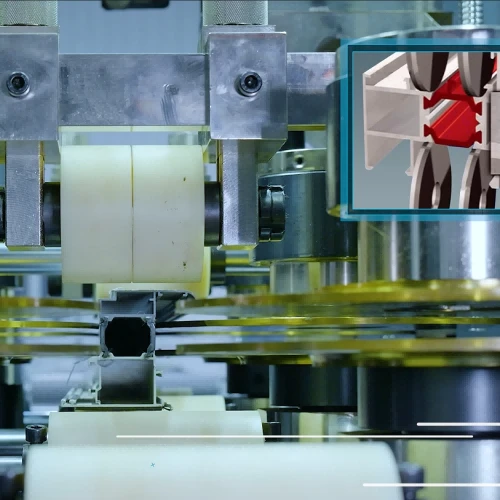
Після вставлення стрічки алюмінієвий профіль потрібно згорнути та обжати навколо поліамідної стрічки. Це створює необхідне механічне з’єднання між алюмінієвим профілем і теплоізоляційною стрічкою.
Верстати для прокатки з ЧПУ можуть бути конфігуровані з різною кількістю керованих осей, включаючи:
11-осьовий
14-осьовий
17-осьовий
20-осьовий
Відповідна конфігурація залежить від конструкції профілю, специфікації стрічки та виробничих вимог.
5. Ручна машина чи автоматична складальна лінія?
Обсяг виробництва є ще одним важливим фактором.
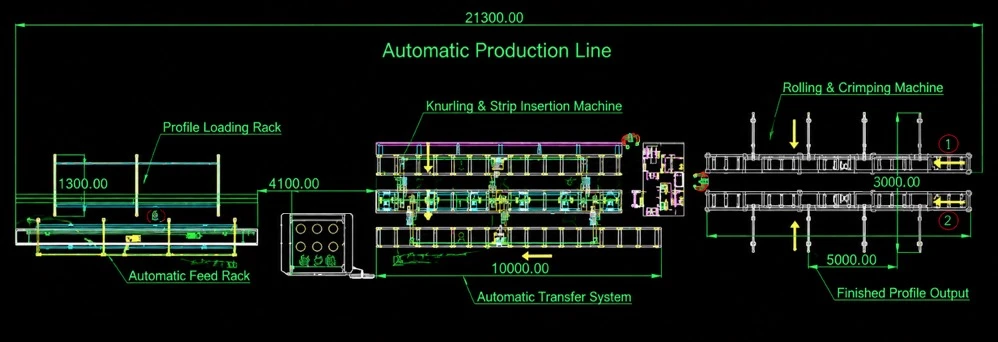
Ручна або напівавтоматична машина може підійти для менших виробничих партій або частих змін профілю. Для безперервного виробництва автоматична складальна лінія з терморозривом може поєднувати:
Подача профілю та позиціонування
ЧПУ накатка
Вставка поліамідної стрічки
Транспортування профілю
Вальцювання та гофрування
Це зменшує кількість повторних ручних маніпуляцій і забезпечує пов’язаність основних процесів складання.
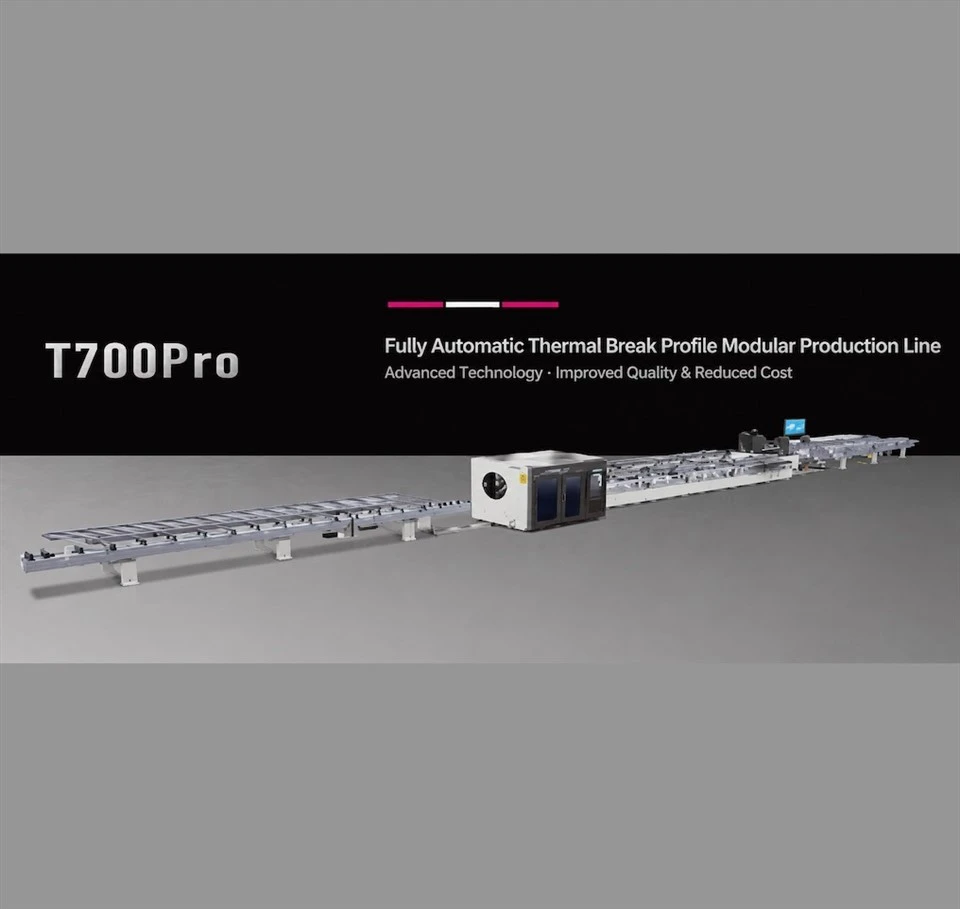
МАКЕРЛІнтелектуальна лінія зборки алюмінієвих профілів з терморозривом T700Proпоєднує машину для накатки та вставлення смуг із двома станціями з ЧПК, автоматичну конвеєрну систему та обтискну машину з ЧПК для безперервного виробництва.
6. Підберіть машину до вашої виробничої потужності

Потужність машини слід враховувати разом із вашими фактичними виробничими потребами.
Обсяг виробництва може змінюватися в залежності від:
Розмір і довжина профілю
Конфігурація машини
Процес складання
Час циклу
Спосіб завантаження та розвантаження
Автоматичні складальні лінії терморозриву MAKERL можуть досягати приблизно120–240 шт/годзалежно від профілю та конфігурації.
Не вибирайте машину тільки за її максимальною номінальною швидкістю. Більш важливим питанням є те, чи відповідає його практичний результат вашій виробничій меті.
7. Розглянемо перехід і роботу
Якщо ваша фабрика виробляє різні конструкції алюмінієвих профілів, зручне налаштування параметрів може скоротити час налаштування.
Корисні функції можуть включати:
Налаштування параметрів ЧПК
Зберігання рецептів
Автоматичне позиціонування
Регулювання розміру профілю
QR-код ідентифікації профілю
Ці функції особливо корисні, коли виробничий графік включає кілька специфікацій профілів.
8. Перевірка якості та тестування
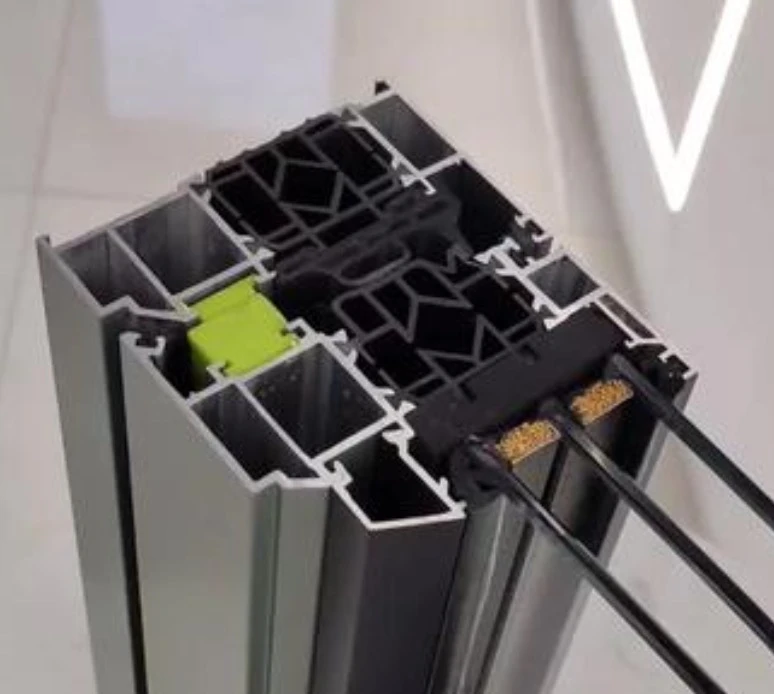
Готовий профіль слід перевірити після складання, щоб підтвердити необхідне з’єднання між алюмінієвим профілем і поліамідною стрічкою.
Залежно від вимог виробництва контроль якості може включати:
Глибина накатки
Положення смуги
Стан прокатки та гофрування
Розміри готового профілю
Міцність на зсув
Постачальник машини повинен бути в змозі пояснити, як обладнання контролює процес складання та як можна перевірити готовий профіль термічного розриву.
9. Підготуйте свої вимоги перед вибором машини
Перш ніж запитувати конфігурацію машини, підготуйте:
Креслення алюмінієвого профілю
Розміри профілю
Технічні характеристики поліамідної стрічки
Необхідна виробнича потужність
Кількість типів профілю
Вимоги до автоматизації
Наявні заводські площі
За допомогою цієї інформації конфігурацію машини можна узгодити з фактичним процесом складання профілю з терморозривом.
Вибір верстату для монтажу з терморозривом від MAKERL
MAKERLвиробляєтерморозривне монтажне обладнання для алюмінієвих профілів, в тому числіВерстати для накатки профілів і смуги з ЧПУ, складальні лінії терморозривуіОбтискні верстати з ЧПУ.
Для безперервного виробництваІнтелектуальна лінія зборки алюмінієвих профілів з терморозривом T700Proінтегрує накатку, вставку поліамідної смуги, транспортування, прокатку та гофрування в один скоординований виробничий процес.
Щоб вибрати машину, надішліть свої креслення профілю, специфікації поліамідної стрічки та виробничі вимоги до MAKERL. Потім конфігурацію обладнання можна підібрати відповідно до дизайну вашого профілю та виробничих потреб.


